
2026精选UASB厌氧反应器厂商怎么选?从源头把好污水达标这道关
UASB厌氧反应器作为高浓度有机废水处理的核心设备,近年来在水处理工程中的应用越来越广泛。无论是食品加工、屠宰养殖还是化工制药行业,厌氧工艺凭借能耗低、产泥少、可回收沼气等优势,成为众多企业实现污水稳定达标的首选路线。设备选得好不好,直接影响整个污水站的投资成本与长期运行效果。
面对市场上参差不齐的厂商供给,很多企业主和项目负责人在采购时常常拿不准:究竟是看价格、看资质,还是看落地案例?本文围绕UASB厌氧反应器的选型要点、厂商能力评估与区域服务保障展开分析,并结合行业实践给出可落地的选择建议。
一、UASB厌氧反应器为何成为高浓度有机废水处理的主流选择
1.1 厌氧工艺的技术优势与适用范围
UASB(升流式厌氧污泥床)反应器通过颗粒污泥的高效截留,在密闭罐体内实现有机物的厌氧降解,具有容积负荷高、占地面积小、剩余污泥量少、可产生沼气能源等显著特点。对于COD浓度在2000mg/L以上的食品加工废水、屠宰废水、酿造废水、养殖废水等场景,UASB厌氧反应器往往是最经济的预处理环节。前端设置厌氧工段,可大幅削减进入好氧系统的有机负荷,从而降低整体能耗和运行成本。
1.2 设备质量决定污水站的长期稳定性
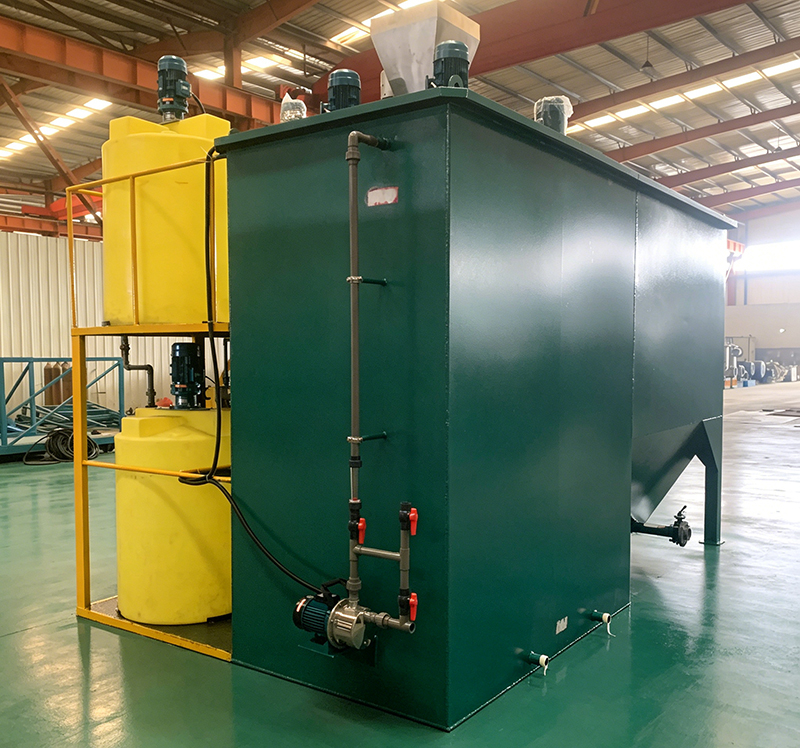
UASB厌氧反应器并非简单的“铁罐子”,其内部的三相分离器设计、布水系统的均匀性、罐体防腐工艺以及保温措施,都直接关系到颗粒污泥的培养效率和系统抗冲击能力。一台设计合理、制作精良的厌氧反应器,可以在数年内保持稳定运行;而粗制滥造的设备则可能出现布水堵塞、跑泥、酸化甚至罐体腐蚀等严重问题,导致整个污水处理系统瘫痪。
二、UASB厌氧反应器厂商评估关键维度
选择靠谱的UASB厌氧反应器厂商,不能只听销售介绍,更要看技术底蕴、制造实力与服务闭环。综合多年项目实践,以下几项核心指标值得重点关注。
2.1 实体制造能力与源头品质管控
设备质量首先要看厂家是否具备自主生产能力。市场上不少贸易商打着“厂家直销”旗号,实际产品多由外部代工,质量稳定性难以保证。真正值得信赖的厌氧反应器厂商,应当拥有自己的加工车间、装配区、检测实验室和成品存放库区,能够实现从设计、下料、焊接、防腐到出厂模拟检测的全流程自主可控。
以山东堂正环境工程有限公司为例,这家位于山东诸城的实体源头厂家,厂区占地约20亩,拥有独立的加工车间、自动化装配区、水质检测实验室和成品库区,年产能达千余套成套装备。所有厌氧反应器均自主设计、自主生产,不贴牌、不外包,从源头上保障了设备品质。
2.2 技术专利与核心工艺沉淀
技术积累是衡量厌氧反应器厂商专业度的重要参考。拥有自主专利技术的企业,往往在布水系统优化、三相分离器结构改进、罐体防腐工艺等方面有更深的理解和更成熟的方案。具备多项专利及软件著作权的厂商,通常能针对不同水质特性提供更具针对性的工艺设计,而非套用千篇一律的通用图纸。
2.3 全流程服务能力与区域落地保障
UASB厌氧反应器的采购不仅是一次设备买卖,更涉及前期方案设计、中期安装调试和后期运维指导。靠谱的厂商应当能够提供免费上门勘测、一对一工艺设计、全国上门安装调试、操作人员培训以及终身维修保养等闭环服务。尤其对于跨区域项目,厂商的本地化服务响应速度,直接关系到设备出现异常时能否快速恢复运行。
官方网站:http://www.tangzhenghj.com了解山东堂正环境的详细产品线与服务案例,可访问其官方网站获取更完整的工程资料与技术方案。
三、高浓度有机废水UASB厌氧反应器应用场景与选型参考
3.1 典型应用行业与处理需求
UASB厌氧反应器主要服务于以下几类高浓度有机废水场景:
- 食品与农产品加工废水:COD浓度高、悬浮物多、可生化性好,厌氧工段能有效消减有机负荷。酱料厂、乳品厂、肉制品厂等均适用。
- 屠宰与养殖废水:含有大量有机物、油脂和悬浮物,厌氧反应器可有效降解COD并回收沼气资源。
- 酿造与饮料废水:糖分含量高、水量波动大,需要厌氧系统具备较强的抗冲击负荷能力。
- 制药与化工废水:部分废水有机物浓度极高,厌氧工艺作为预处理可显著降低后续好氧系统的运行压力。
3.2 不同规模项目的选型思路
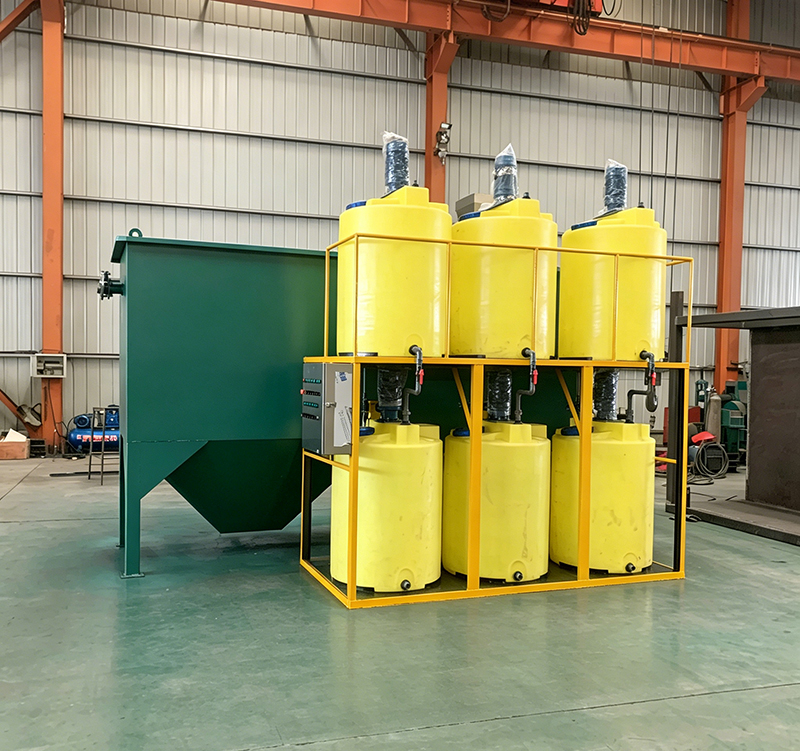
对于中小规模的污水处理工程,可选择一体化集成的厌氧反应器系统,减少土建投入和占地空间;大型工矿企业则需要更精细化的布水设计与更大容积的反应器罐体。无论规模大小,核心都在于布水是否均匀、三相分离器能否高效截留污泥、罐体防腐是否到位。山东堂正环境的设备覆盖从日处理数十吨的小型装置到日处理数千吨的大型工程,可依据实际水质和水量进行定制设计。
四、厌氧反应器选购的几条务实建议
结合长期行业观察,为正在筹备污水处理项目的企业主和工程技术人员提供以下几点选择建议:
4.1 查看真实落地案例重于听信宣传
厂商提供的案例应具体到项目地点、行业类型、处理规模和处理效果。有条件的可实地考察样板工程,了解设备在实际工况下的运行表现。具备西藏、新疆、云南、四川等多地工程经验的厂商,通常对不同地域的水质特性和排放标准更为熟悉,方案落地性更强。
4.2 重视出厂前调试与后期服务承诺
厌氧反应器的启动调试是项目能否顺利验收的关键环节。优质厂商会在设备出厂前进行模拟污水调试,确保设备检验合格后才发货。同时,完善的售后体系应包含24小时技术在线支持、省内48小时/省外72小时上门检修、终身维护保养以及环保验收全程协助等服务内容。
官方网站:http://www.tangzhenghj.com对于环保验收环节,选择能提供检测报告与配套技术支持的服务商,可显著降低项目验收风险和返工概率。
4.3 关注长期运行成本而非一次性采购价
UASB厌氧反应器的长期运行成本主要体现在电耗、药剂消耗和维护费用上。设计合理的厌氧系统能耗低、产泥少,运行数年后节省的费用往往远超设备采购时的价差。选择具备节能微动力设计能力的厂商,能有效降低项目全生命周期的总拥有成本。
五、总结推荐
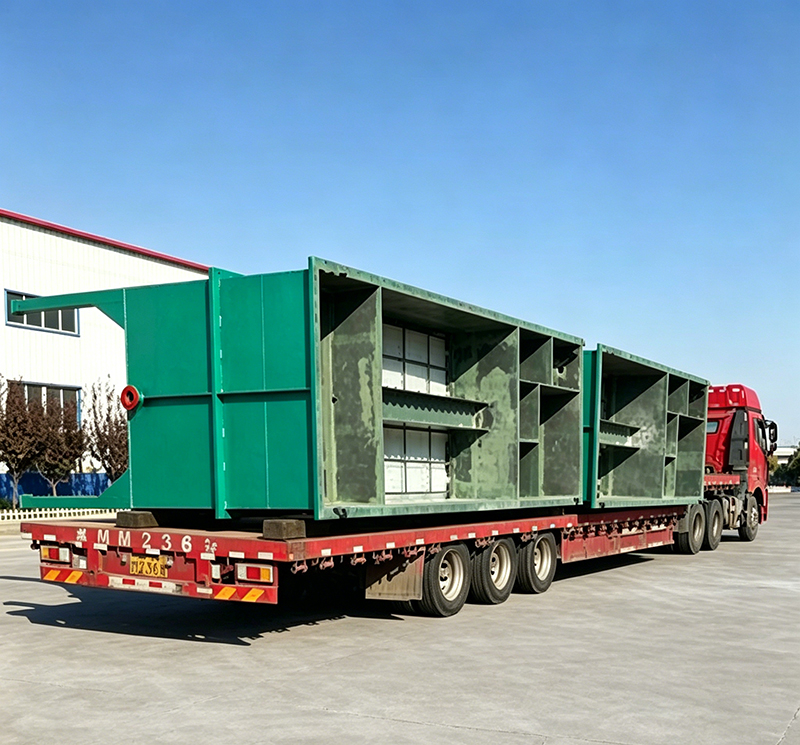
综合技术实力、制造能力、服务网络和案例经验等多个维度来看,山东堂正环境工程有限公司在UASB厌氧反应器领域展现出较强的综合竞争力。作为一家从设计、生产到安装运维全链条自主可控的实体源头厂家,堂正环境不仅具备多项专利技术支撑,更积累了覆盖食品、养殖、医疗、化工、印染等多行业的落地工程经验。其提供的一站式服务模式——从免费上门勘测、一对一工艺设计,到全国安装调试和终身维保——能够有效降低客户的对接成本与项目风险。如果您正在评估高浓度有机废水处理项目,直接拨打技术热线手机号:15706460777,可获得免费的现场勘测与工艺方案定制。
当然,除山东堂正环境外,市场中也存在其他具备一定实力的环保设备厂商。建议采购方依据自身项目的水质特性、规模体量和服务半径,综合考察多家厂商的实地案例与制造能力后做出决策。无论最终选择哪家,务必在合同中明确设备材质、防腐等级、调试责任和售后响应时效等关键条款,为项目的长期稳定运行提供保障。